NÁSLEDUJ NÁS:

Zprávy

Vysoce duté, vysokorychlostní formy uzávěrů: kompresní lisování vs. vstřikování

2026-05-09 0 Nechte mi zprávu

Zavedení
Víčka na lahve patří mezi nejobjemnější plastové výrobky na světě. Jedna značka nápoje nebo vody může denně spotřebovat miliony víček. Pro uspokojení této poptávky se technologie forem a procesů vyvinuly tak, že vyrábí uzávěry v cyklech kratších než 4 sekundy, se 48, 64 nebo dokonce 96 dutinami na formu. V tomto prostoru soutěží dvě dominantní technologie: lisování a vstřikování. Každý z nich má své silné stránky a jejich pochopení je rozhodující pro každého výrobce forem nebo formovače sloužící v oboru uzávěrů.
Jako technik forem s desítkami let zkušeností s vysoce kavitačními balicími formami vás provedu technickými nuancemi obou metod a poté se zaměřím na technologie vstřikování, které umožňují vysokorychlostní výrobu uzávěrů s vysokou dutinou – ovládání ventilu horkého kanálu, vysokorychlostní vyhazování a optimalizaci chlazení – a zakončím případovou studií formy se 48 dutinami v reálném světě.
1. Lisování lisováním vs. vstřikování pro uzávěry
Proces lisování:
Předem zvážený roztavený plastový předlisek (obvykle PP nebo HDPE) je vhozen do otevřené dutiny formy. Forma se uzavře, čímž se materiál stlačí do tvaru uzávěru. Po krátké době chlazení se uzávěr vysune. Tento proces je kontinuální a rotační: několik forem na karuselu se postupně otevírá a zavírá.
Proces vstřikování:
Roztavený plast je pod vysokým tlakem vstřikován do uzavřené dutiny formy thrpřes systém horkých vtoků. Po zabalení a vychladnutí se forma otevře a víčka se vysunou. Forma může mít 32, 48, 64 nebo více dutin.

Funkce
Lisování lisováním
Vstřikování
Doba cyklu
2–4 sekundy (velmi rychle)
4–8 sekund (v závislosti na kavitaci)
Kavitace
Neomezený (otočný)
Omezeno tonáží stroje a velikostí desky
Flexibilita designu čepice
Omezené (symetrické, jednoduché tvary)
Vysoká (podříznutí, živé panty, vložky)
Konzistence hmotnosti
Vynikající (±0,3 %)
Dobré (±1 %) s ovládáním ventilového šoupátka
Počáteční investice do nástroje
Velmi vysoká (rotační lis)
Nižší pro střední kavitaci
Materiální odpad
Minimální (žádný běžec)
Může být nulový s horkým vtokem
Nejlepší aplikace
Jednoduché, velkoobjemové uzávěry na vodu/CSD
Složité uzávěry s vložkami, pásky proti neoprávněné manipulaci

Výrok:U velmi objemných, velmi jednoduchých uzávěrů (např. 28mm vodní uzávěry) je dominantní lisování. Ale pro většinu uzávěrů vyžadujících přesnost, kroužky pro důkaz neoprávněné manipulace, integraci vložky nebo složitou geometrii je preferovanou volbou vstřikování s vysoce kavitačními formami.

2. Ovládání vtoku ventilu horkého vtoku ve formách s uzávěrem

U vysoce kavitačních vstřikovacích forem je srdcem horký vtok. Běžné otevřené brány zanechávají stopu brány, která se může poškrábat nebo prosakovat. Ventilová šoupátka jsou nezbytná pro většinu uzávěrů nápojů.

Jak fungují ventilová šoupátka:

Pneumaticky nebo hydraulicky ovládaný kolík se po naplnění a zabalení dutiny pohybuje dopředu, aby uzavřel bránu. Tím se tavenina čistě odřízne a zanechá minimální stopu svědka.

Klíčové požadavky na formy s vysokou kavitací:


  • Sekvenční ventilové vstřikování:U forem se 48 a více dutinami vytváří současné otevření všech vtok nevyvážené plnění v důsledku rozložení tlaku v potrubí. Sekvenční otevírání (po zónách) vyrovnává průtok a snižuje tlakové špičky.
  • Design hrotu kolíku:Geometrie hrotu ventilového čepu (plochý, kuželový nebo kulový) ovlivňuje velikost značky uzávěru a spolehlivost těsnění. U uzávěrů sycených nealkoholických nápojů (CSD), které musí držet tlak, je dokonale utěsněný uzávěr rozhodující.
  • Odolnost proti opotřebení:Čepy a pouzdra ventilů procházejí miliony cyklů. Musí být vyrobeny z materiálů odolných proti opotřebení (např. nerezová ocel potažená karbidem wolframu) a musí mít přesnou vůli (0,01–0,02 mm).
  • Tregulace teploty:Každá tryska musí mít nezávislý termočlánek a ohřívač, aby se zabránilo zamrznutí nebo degradaci taveniny.

Tip: U uzávěrů s vnitřními vložkami (např. vložky s kyslíkovou bariérou pro víčka na šťávu) jsou ventilová šoupátka často umístěna uvnitř dutiny uzávěru (sub-gate), aby skryly zbytky.

3. Vysokorychlostní vyhazování: mechanické vs. pneumatické

Ve 4sekundovém cyklu musí být vyhazování bleskově rychlé a absolutně spolehlivé. Ve formách na čepice se používají dvě hlavní metody:

Mechanické vyhazování (stripovací deska):

Pružinová stírací deska obklopuje jádro. Jak se forma otevírá, stírací deska je tlačena dopředu vzhledem k jádru, čímž se stahuje víčko. To je jednoduché a robustní, ale zpětný zdvih přidává zlomek sekundy.

Pneumatické vyhazování (foukání vzduchu):

Stlačený vzduch (3–6 bar) je nasměrován skrz jádro a odfoukne víčko. To je extrémně rychlé a šetrné, ale vyžaduje dokonalé utěsnění jádra a může být hlučné.

Typická praxe pro formy na uzávěry s vysokou kavitací:

Zkombinujte krátký pohyb stripovací desky (2–3 mm) pro zvednutí uzávěru z jádra, následovaný proudem vzduchu, který jej vytlačí. Stahovací deska zajišťuje rovnoměrné odtržení uzávěru od jádra, zatímco vzduch dokončí vyhazování, aniž by se dotkl těsnícího povrchu uzávěru.

Načasování vyhození:K vyhazovacímu zdvihu musí dojít po úplném otevření formy, aby se zabránilo kolizi s pevnou polovinou. Pokročilé formy používají vačkou ovládané nebo servopoháněné stírací desky pro přesné načasování.

4. Optimalizace chlazení pro formy s uzávěrem

Chlazení spotřebuje 60–80 % doby cyklu. U forem s vysokou kavitací uzávěrů je účinné chlazení klíčem k dosažení cyklů kratších než 5 sekund.

Chlazení jádra:Jádrový kolík je obvykle nejžhavější částí. Tradiční přímé chladicí kanály v jádře jsou neefektivní.

Mezi lepší metody patří:Bubblery (rotační trubkové vložky): Chladicí kapalina proudí malou trubičkou na dno jádra a vrací se přes mezikruží a odebírá teplo.

Spirálové chladicí vložky:Ve vložce jádra je obrobena spirálová drážka, která vytváří spirálovou dráhu toku pro maximální povrchový kontakt.

Konformní chlazení (3D tištěné vložky): U složitých jader mohou aditivně vyráběné vložky s konformními kanály zkrátit dobu chlazení o 30–40 %.

Chlazení dutiny:Polovina dutiny také potřebuje agresivní chlazení. Použijte probublávače nebo rovné kanály co nejblíže k povrchu dutiny (vzdálenost 1,5–2,5 mm).

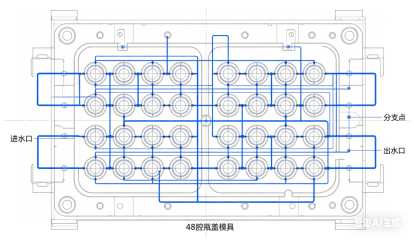
Průtok chladicí kapaliny:Zajistěte turbulentní proudění (Reynoldsovo číslo > 5 000) ve všech kanálech. Vypočítejte tlakovou ztrátu; forma se 48 dutinami může vyžadovat několik paralelních chladicích okruhů, aby byla zachována vysoká průtoková rychlost.

Oddělení chladicího okruhu:U vysokých čepic (např. sportovních čepic) mohou oddělené obvody pro horní a spodní část jádra eliminovat oválnost.


5. Případová studie: Forma na nealkoholické nápoje s 48 dutinami

Výzva:Velká nápojová společnost potřebovala formu pro 28mm uzávěry PCO 1881 CSD (sycené nealkoholické nápoje). Cílový cyklus: 4,2 sekundy. Roční objem: 80 milionů čepic. Materiál: PP + 5% antistatické činidlo.

Designový přístup:


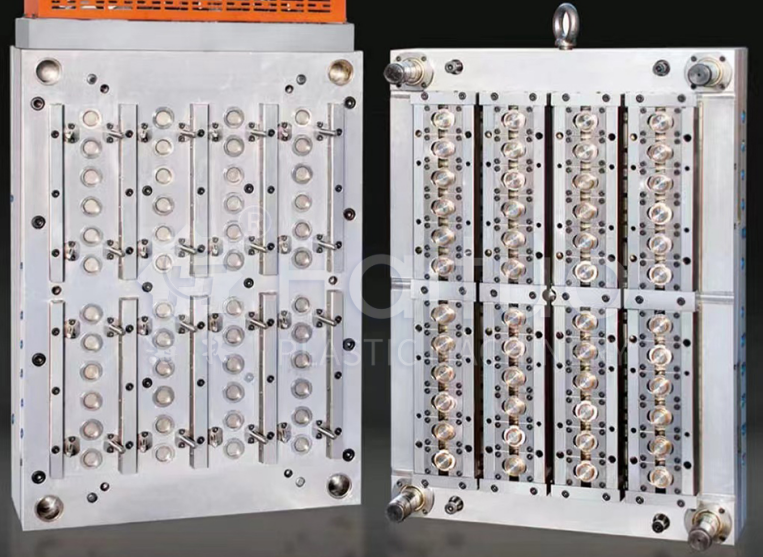
  • Kavitace:48 dutin uspořádaných v rozložení 6×8. Základna formy: vysokopevnostní ocel (1.2738) s podpěrnými sloupky pod každou dutinou, aby se zabránilo vychýlení desky.
  • Horký běžec:48 ventilových šoupátkových trysek, zónově sekvenční otevírání (3 zóny po 16 dutinách). Kanály průtoku v potrubí počítačově vyvážené s odchylkou 2 %.
  • Chlazení:Čepy jádra využívaly spirálové chladicí vložky (slitina mědi) pro rychlé odvádění tepla. Dutinová strana používala bubblery. Každá dutina měla svůj vlastní nezávislý chladicí okruh, aby byla zajištěna jednotnost.
  • Vyhození:Stahovací deska s počátečním zdvihem 0,5 mm + časovaný proud vzduchu (4 bary). Vratné pružiny vyhazovače navržené pro 5 milionů cyklů.
  • Materiály:Čepy jádra: H13 nitridované na tvrdost povrchu 65 HRC; Dutinové vložky: Nerez S136 pro odolnost proti korozi karbonizovaným plynem.


Výsledky po zkoušce:

  • Dosažená doba cyklu:4,0 sekundy (lepší než cíl)
  • Variace hmotnosti čepice:±0,2 %
  • Pozůstatky brány:méně než 0,05 mm, žádné netěsnosti při tlakové zkoušce (uzávěry udržely 4 bary CO₂)
  • Doba chlazení:1,9 sekundy (45 % celkového cyklu) Forma vyrobila 5 milionů víček před první plánovanou preventivní údržbou

Poučení:Klíčová byla kombinace spirálového chlazení v jádrech a sekvenčního vkládání ventilů. Zákazník později objednal druhou identickou formu a obě běží vedle sebe na dvou strojích produkujících celkem 2 500 víček za minutu.

6. Pokyny pro údržbu forem s vysokou kavitací

Vysoce kavitační formy pracující vysokou rychlostí vyžadují pečlivou údržbu:

  • Čištění čepu ventilu:Každých 500 000 cyklů musí být čepy ventilů a pouzdra očištěny od karbonových usazenin. Použijte měkký mosazný kartáč a rozpouštědlo.
  • Odvápnění chladicího kanálu:Usazování vodního kamene snižuje účinnost chlazení. Provádějte chemické odstranění vodního kamene každých 1 milion cyklů.
  • Mazání ejektorového systému:Vodítka stírací desky a vzduchové ventily vyžadují pravidelné mazání a výměnu těsnění.
  • Kontrola vyhřívání horkých vtoků:Změřte odpor každého topného tělesa při každém vytažení formy.
  • Preventivní rozvrh:Po 3 milionech cyklů vyměňte všechny opotřebitelné díly (čepy ventilů, pouzdra, pružiny).

Závěr

Vysokokapacitní, vysokorychlostní formy na uzávěry jsou technické zázraky, které posouvají limity vstřikování. Zda zvolíte kompresi nebo injekci, závisí na vašem objemu, složitosti uzávěru a investiční kapacitě. U vstřikovaných uzávěrů spočívá úspěch ve třech pilířích:

  • Horké vtoky ventilového uzávěruse sekvenčním ovládáním a materiály odolné proti opotřebení.
  • Vysokorychlostní vyhazováníkombinující stripovací desku a proudění vzduchu.
  • Optimalizované chlazenípomocí bubblerů, spirálových vložek nebo konformních designů.

Pouzdro formy CSD s 48 dutinami ukazuje, že při správném návrhu a přesné výrobě může vstřikování konkurovat lisování v rychlosti a zároveň nabízí mnohem větší flexibilitu designu.

Jako výrobci forem vám zvládnutí těchto technologií otevře dveře na trh s velkoobjemovými uzávěry, což je jeden z nejnáročnějších a zároveň nejpřínosnějších segmentů našeho průmyslu.

Související novinky
Nechte mi zprávu
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout