NÁSLEDUJ NÁS:

Zprávy

Technologie tenkostěnných obalových forem: výzvy a řešení pro vysokorychlostní, stabilní a přesné lisování

2026-04-30 0 Nechte mi zprávu

Zavedení

       Tenkostěnné obaly – například kelímky od jogurtů, margarínové vaničky, lahůdkové nádoby a tenkostěnná víčka – představují jeden z nejnáročnějších segmentů průmyslu vstřikování. Tloušťka stěny součásti se obvykle pohybuje od 0,25 mm do 1,0 mm, přičemž poměr délky toku k tloušťce často přesahuje 200:1. Doby cyklů se měří v sekundách (obvykle 3–8 sekund) a roční objem výroby často přesahuje 10 milionů dílů na formu.

        Jako zkušený technik forem specializující se na vysoce kavitační balicí formy jsem viděl, jak se malé konstrukční nedostatky mohou stát katastrofálními u tenkostěnného lisování. Nevyváženost brány 5 % může znamenat, že některé dutiny jsou přeplněné, zatímco jiné jsou krátké. Odchylka chlazení o 5 °C může způsobit deformaci, která způsobí nepoužitelnost dílů rychlostí 1 000 dílů za hodinu.

        Toto uměnícle se zaměřuje na klíčové technické aspekty navrhování a výroby vysoce výkonných tenkostěnných balicích forem. Ať už formujete tenkostěnné nádoby, víčka nebo kelímky, pochopení těchto principů vám pomůžedosáhnete rychlejších cyklů, lepší kvality dílů a delší životnosti formy.

1. Výběr materiálu pro tenkostěnné formy

       Tenkostěnné lisování vystavuje formy extrémním podmínkám: velmi vysokým vstřikovacím tlakům (až 2 000 barů), rychlým cyklům ohřevu a chlazení a vysokorychlostnímu toku taveniny.

       Doporučené formovací oceli:

Steel Grade
Tvrdost
Vlastnosti klíče
Typická aplikace
H13 / 1,2344 / SKD61
48–52 HRC
Vysoká houževnatost, gdobrá odolnost proti tepelné únavě
Desky jádra a dutin, obecné tenkostěnné formy
Nerez 1.2316 / S136
48–52 HRC
Odolnost proti korozi pro aplikace ve styku s potravinami
Obaly pro kyselé nebo mokré produkty
DC53
58–62 HRC
Vynikající odolnost proti opotřebení pro vysoce plněné materiály
Vysoce kavitační formy zpracovávající PP s >30 % plniv

       Klíčová úvaha: Pro extrémně vysokou kavitaci (např. 64 nebo 96 dutin) musí být samotná základna formy vyrobena z vysoce pevné oceli (např. P20 předtvrzená nebo 1,2738), aby odolala vstřikovacímu tlaku bez vychýlení desky.


2. Návrh systému horkých vtoků

       Horký vtok je srdcem každé tenkostěnné balicí formy. Musí dodávat taveninu do každé dutiny současně s dokonalou rovnováhou, minimálním poklesem tlaku a přesnou regulací teploty.

       Kritické prvky designu:

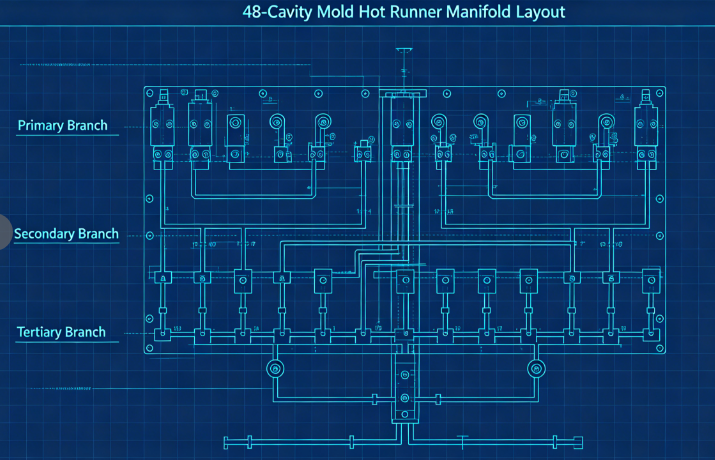
        a) Vyvážené průtokové kanály: U forem s více dutinami (typicky 32, 48, 64 nebo 96 dutin) je přirozené vyvážení zásadní. To znamená, že každá dutina má přesně stejnou délku toku. Typické uspořádání používá primární rozdělovač, sekundární rozdělovač a terciární větve, všechny opracované na stejné rozměry.

        b) Typ a umístění vrat: U tenkostěnných kontejnerů jsou nejběžnější typy vrat: Okrajová vrata (pro díly s rovnou boční stěnou)Ventilová šoupátka (pro membrány nebo přímé vtoky do dna)Podmořská vrata (pro čisté oddělování bez zbytků vrat)Vrata musí být správně dimenzována – příliš malá a smykové zahřívání způsobuje degradaci; příliš velké a pozůstatky brány se stávají nepřijatelné. Typické rozměry vtoku pro tenkostěnné kalíšky se pohybují od 0,8 mm do 1,5 mm v průměru.

        c) Tepelná bilance: Každá tryska musí mít nezávislou regulaci teploty. Kanály rozdělovače by měly být vyhřívány rovnoměrně (pomocí dvouzónových nebo třízónových ohřívačů), aby se zabránilo horkým místům nebo studeným slimákům.

3. Konstrukce dutin a jádra

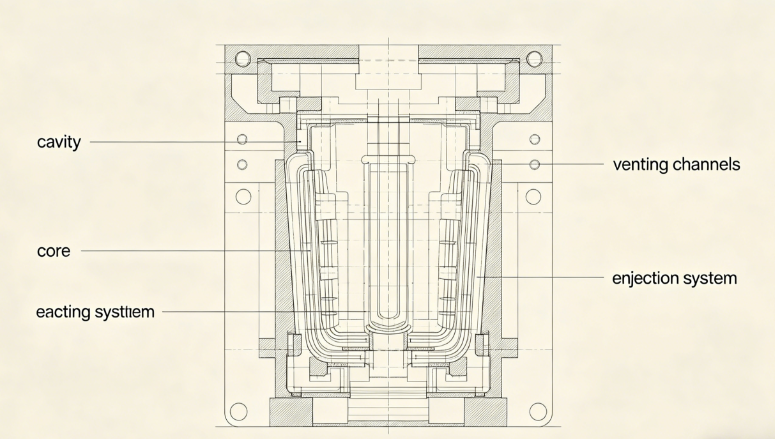
       Tenkostěnné díly vyžadují extrémně přesné rozměry dutiny a jádra, aby bylo dosaženo konzistentní tloušťky stěny.

       Klíčové aspekty:

        a) Rozložení tloušťky stěny: Udržujte rovnoměrnou tloušťku stěny v rozmezí ±0,02 mm. Variace tloušťky vytvářejí rozdílné chlazení a deformaci. Použijte analýzu toku formy k optimalizaci návrhu před řezáním oceli.

        b) Odvzdušňování: Tenkostěnné lisování využívá vysokorychlostní vstřikování (často 200–500 mm/s). Vzduch zachycený v dutině musí okamžitě uniknout. Doporučená hloubka ventilace: 0,02–0,03 mm pro PP0,01–0,02 mm pro PS nebo PET

Větrací otvory by měly být umístěny na posledním místě k naplnění, podél dělicí čáry a kolem vyhazovacích kolíků. c) Úhly nátahu: U tenkostěnných dílů se doporučuje minimální tah 1° na stranu (1,5–2° pro hlubší nádoby). Nedostatečný tah vede k poškrábání, vakuovému uzamčení a problémům s vyhazováním.

        d) Povrchová úprava: Dutinové povrchy pro čiré nebo lesklé díly vyžadují povrchovou úpravu SPI A-1 (zrcadlo); pro neprůhledné nádoby na mléko stačí SPI B-1 (zrnitost 600).

4. Návrh chladicího systému

        Chlazení dominuje době cyklu u tenkostěnného lisování – obvykle tvoří 60–80 % celkového cyklu. Efektivní chlazení je klíčem k vysoké produktivitě.

       Principy designu:

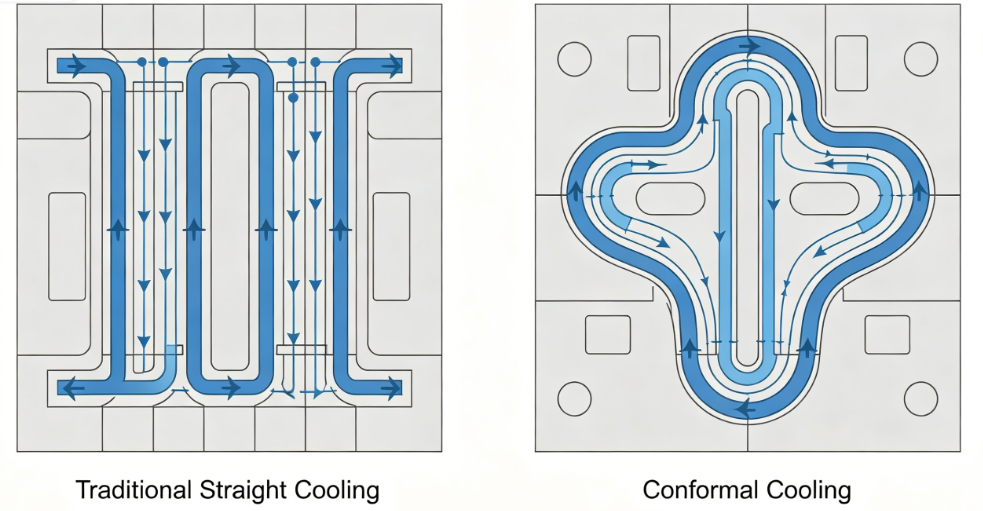
        a) Konformní chlazení: Tradiční přímo vrtané chladicí kanály jsou často příliš daleko od povrchu dutiny. Konformní chladicí kanály – sledující obrys součásti – mohou zkrátit dobu chlazení o 30–50 %. Obvykle se vytvářejí pomocí 3D tisku nebo CNC obrábění břitových destiček se zakřivenými kanály.

        b) Parametry chladicího kanálu:

  • Průměr: 8-12 mm
  • Vzdálenost od povrchu dutiny: 1,5–2,0 násobek průměru kanálu
  • Rozestupy mezi kanály: 3–4násobek průměru kanálu
  • Průtok chladicí kapaliny: turbulentní proudění (Reynoldsovo číslo >5 000)

        c) Vysoce účinné chlazení: Použijte probublávače nebo přepážky v jádře tam, kde je omezený prostor. U vysokých jader instalujte spirálové chladicí vložky nebo tepelné trubice.

        d) Oddělení chladicího okruhu: Nezávislé okruhy pro desky dutiny a jádra umožňují různé průtoky a teploty pro optimalizaci uvolňování dílů a minimalizaci deformace.

5. Vyhazovací systém

       Tenkostěnné díly mají nízkou tuhost a mohou se při vyhazování snadno deformovat. Vyhazovací systém musí být jemný a přitom spolehlivý.

       Doporučení k designu:

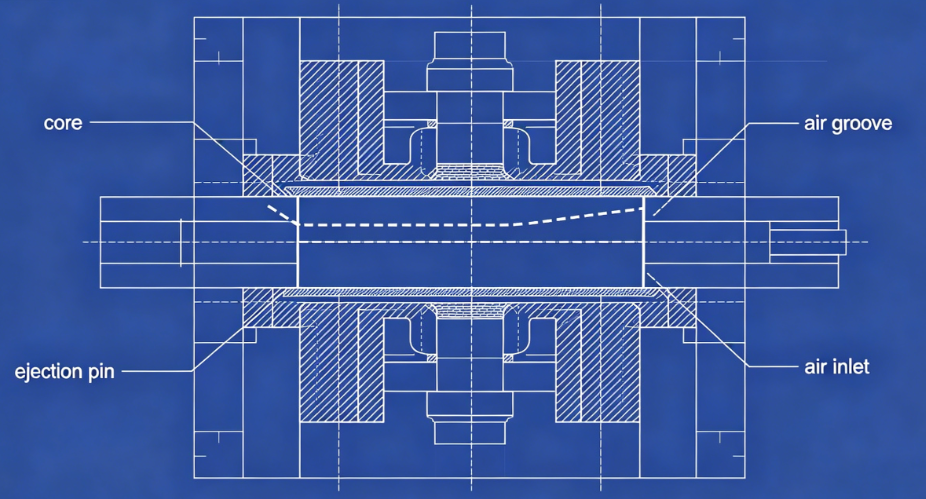
       a) Vyhazování vzduchu: Pro mnoho tenkostěnných nádob (zejména šálků) je ideální vyhazování pomocí vzduchu. Stlačený vzduch (2–4 bar) je přiváděn mezi jádro a součást přes mikrodrážky nebo porézní vložky, čímž se součástka odplavuje od jádra.

       b) Stahovací deska: U dílů s podříznutím nebo hlubokými bočními stěnami poskytuje mechanická stahovací deska rovnoměrnou vyhazovací sílu po celém obvodu součásti.

       c) Vyhazovací kolíky: Když jsou kolíky nevyhnutelné, použijte mnoho kolíků malého průměru (2–3 mm) umístěných na žebrech nebo skrytých plochách. Vyhněte se velkým špendlíkům, které zanechávají viditelné stopy.

       d) Načasování: Sekvence vyhazování by měla začít až poté, co součást dostatečně vychladne, aby nedošlo k deformaci. Po otevření formy použijte krátkou prodlevu vychladnutí.

6. Úvahy o zpracování

       Ani ta nejlepší forma nemůže vyrábět dobré díly bez správného nastavení procesu. Klíčové parametry pro tenkostěnné lisování:

Parametr
Typický rozsah
Poznámky
Rychlost vstřikování
200–500 mm/s
Vysoká rychlost vyplní tenké části před zmrazením
Vstřikovací tlak
1200–2000 barů
Nutné k překonání odporu proudění
Teplota tání
190–240 °C (PP), 230–280 °C (PS)
Optimalizujte pro viskozitu
Teplota formy
10–25 °C (studený vtok) nebo 30–60 °C (horký vtok)
Vyvážené chlazení
Zpětný tlak
5–15 barů
Pro konzistenci plastiky
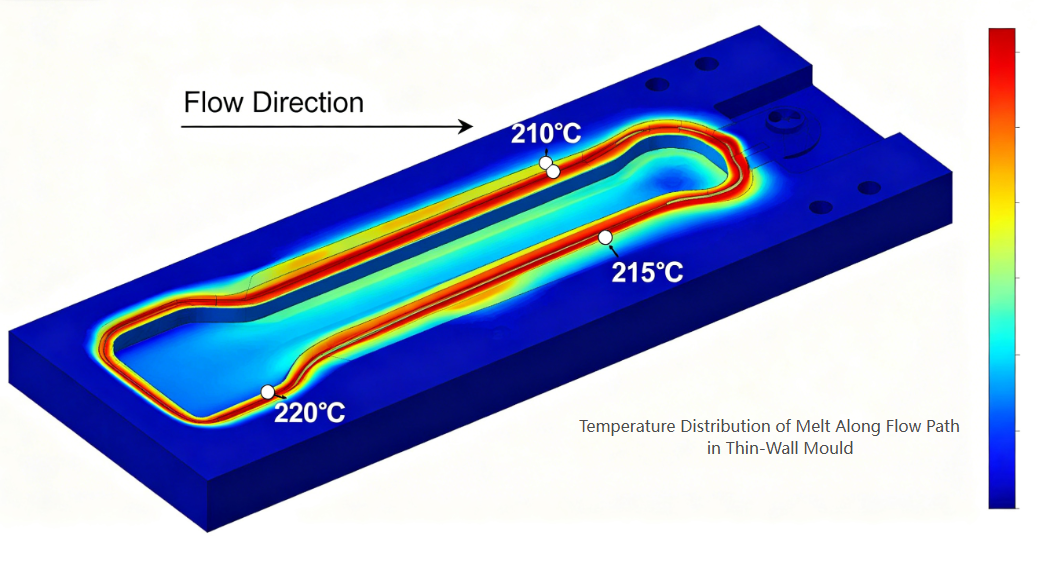
        Důležité: Tenkostěnné lisování často používá vysoké smykové rychlosti, které způsobují značné smykové zahřívání. Skutečná teplota taveniny na vtoku může být o 20–40 °C vyšší než nastavená teplota barelu. Zohledněte to při výběru materiálů forem a designu brány.


7. Běžné závady a jejich zmírnění

Přeběhnout
Příčina související s plísněmi
Řešení
Krátké záběry
Nedostatečné větrání nebo poddimenzované brány
Přidejte ventilační otvory na koncové body průtoku; zvětšit brány
Warpage
Nerovnoměrné chlazení nebo nevyvážená náplň
Zlepšit rovnoměrnost chlazení; balanční běžci
Dřezové značky
Špatné umístění brány nebo nedostatečné zabalení
Přemístěte bránu do tlusté sekce; přidat čas balení
Zbytky brány jsou příliš vysoké
Nevhodný design brány
Přepněte na ventilovou bránu nebo podmořskou bránu
Lepení na jádro
Nedostatečný tah nebo porucha vypouštění vzduchu
Zvýšit tah; čisté vzduchové drážky
Popáleniny
Nedostatečné větrání
Prohloubit větrací otvory v mezích materiálu

Případová studie: 48-dutinová forma na jogurtový pohár

        Challenge: Zákazník požadoval 48dutinovou formu na 150ml jogurtové kelímky (PP, tloušťka stěny 0,45 mm, 4sekundový cyklus, ročnípoptávka 20 milionů dílů).

        Provedené akce:

  • Použitý H13 (1,2344) ESR pro ccavit a jader pro odolnost proti tepelné únavě.
  • Navržený plně vyvážený 48dutinový horký vtok s ventilovými šoupátky.
  • Aplikované konformní chladicí kanály v dutinových i jádrových deskách (aditivně vyráběné vložky).
  • Přidán systém vypouštění vzduchu s 0,02 mm vzduchovými drážkami na jádrech.
  • Použitá analýza toku formy k optimalizaci umístění vtoku a odvětrání.

        Výsledky:

  • Adosaženo konzistentní výplně (±2% variace hmotnosti napříč dutinami)
  • Doba chlazení snížena z 2,8 s na 1,6 s (celkový cyklus3,9 s)
  • Míra vad <0,3 %
  • Forma vyrobila přes 30 milionů dílů wbez větší údržby
Závěr

       Technologie tenkostěnných obalových forem představuje vrchol techniky vstřikovacích forem. Požadavky na vysokou kavitaci, subsekundové cykly a výrobu s nulovými defekty posouvají každý aspekt konstrukce forem na hranici svých možností. Úspěšné tenkostěnné formy vyžadují:

Přesnost při obrábění dutiny/jádra (±0,01 mm)

Balance v průtokových kanálech horkého vtoku

Účinnost konformního chlazení

Spolehlivost vyhazovacích systémů

Pochopení chování materiálu a dynamiky procesů

       Fnebo výrobcům forem, kteří jsou ochotni investovat do pokročilých konstrukčních nástrojů a přesné výroby, sektor tenkostěnných obalů nabízí obrovské příležitosti – jak z hlediska technických výzev, tak z hlediska obchodního růstu.

Související novinky
Nechte mi zprávu
X
Používáme cookies, abychom vám nabídli lepší zážitek z prohlížení, analyzovali návštěvnost webu a přizpůsobili obsah. Používáním tohoto webu souhlasíte s naším používáním souborů cookie. Zásady ochrany osobních údajů
OdmítnoutPřijmout