Vady vstřikování jsou často frustrující. Když se součást potopí, pokřiví, vypálí nebo vystřelí, první reakcí mnoha výrobních manažerů je upravit parametry stroje – teplotu, tlak, rychlost vstřikování nebo dobu chlazení. I když tyto úpravy někdy pomáhají, hlavní příčina často leží hlouběji: v samotné plísni.
Jako zkušený technik forem jsem byl svědkem bezpočtu případů, kdy se týdny plýtvaly laděním parametrů, abych zjistil, že skutečným viníkem byl design formy. pravda je taková,dobře navržená forma může vyrábět kvalitní díly i při širokém zpracovatelském okně; špatně navržená forma nikdy nevytvoří konzistentní kvalitu, bez ohledu na to, jak je stroj vyladěný.
Tento článek se zaměřuje na příčiny běžných vad vstřikování související s plísněmi. Pochopení těchto vztahů umožňuje výrobcům forem a vstřikovacím lisům efektivněji spolupracovat – řešit problémy u zdroje, spíše než používat dočasné opravy.
Jak to vypadá: Dutina formy není zcela vyplněna; hrany dílů chybí nebo jsou zaoblené.
Příčiny související s plísněmi:
Řešení:
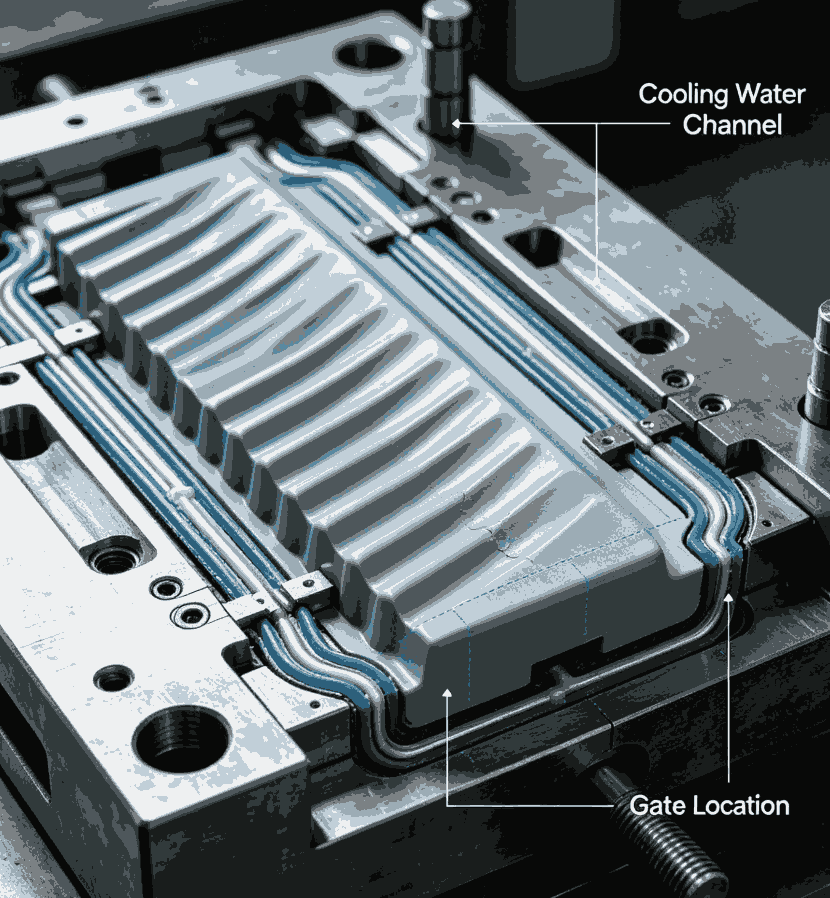
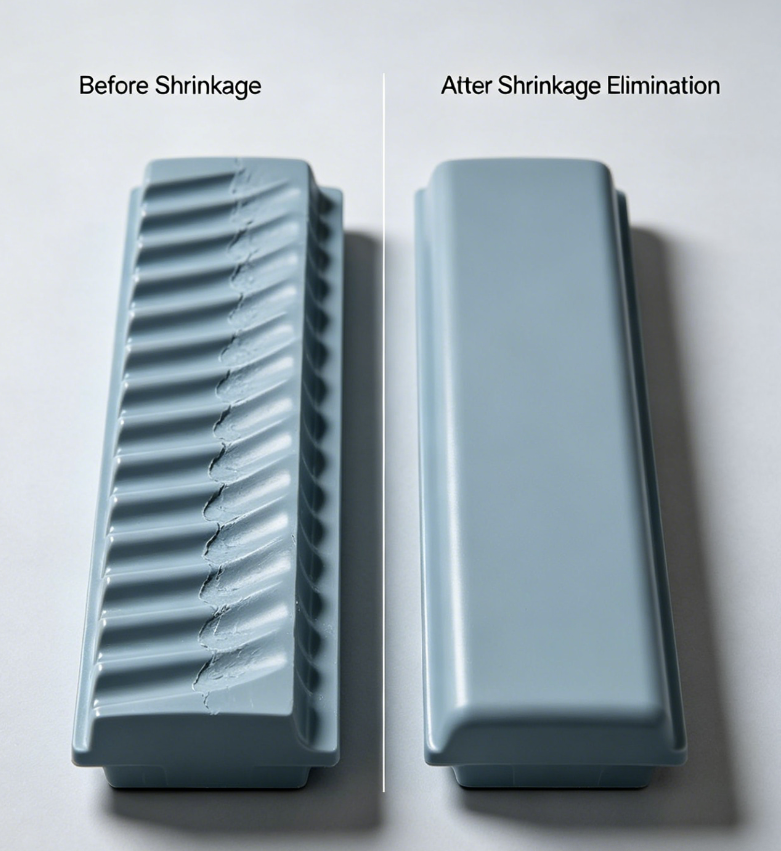
Jak to vypadá: Povrchové prohlubně, typicky nad silnými žebry nebo výstupky.
Příčiny související s plísněmi:
Řešení:

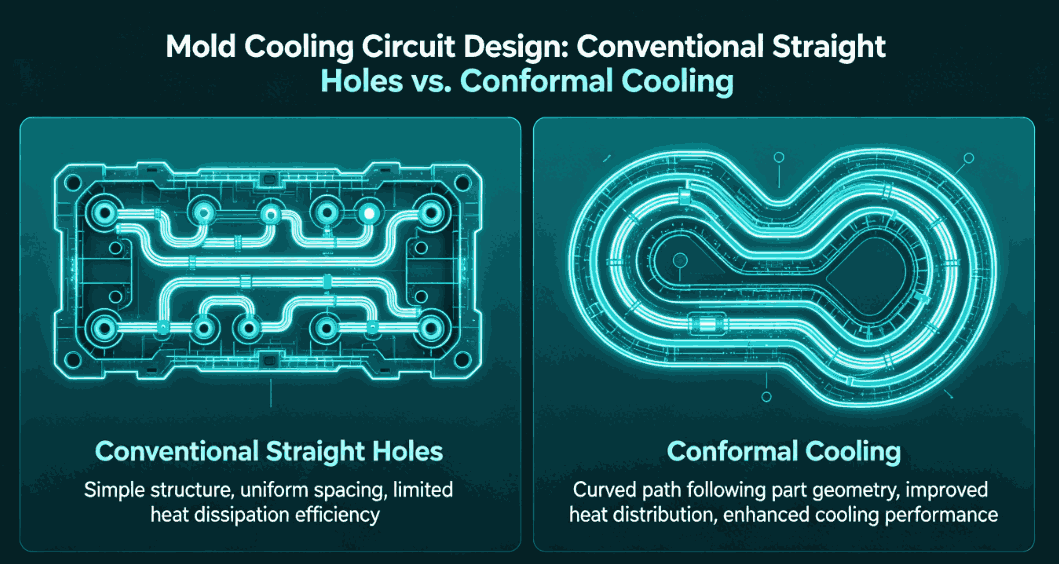
Jak to vypadá:Díl je po vysunutí zkroucený, prohnutý nebo nerovný.
Příčiny související s plísněmi:
Řešení:
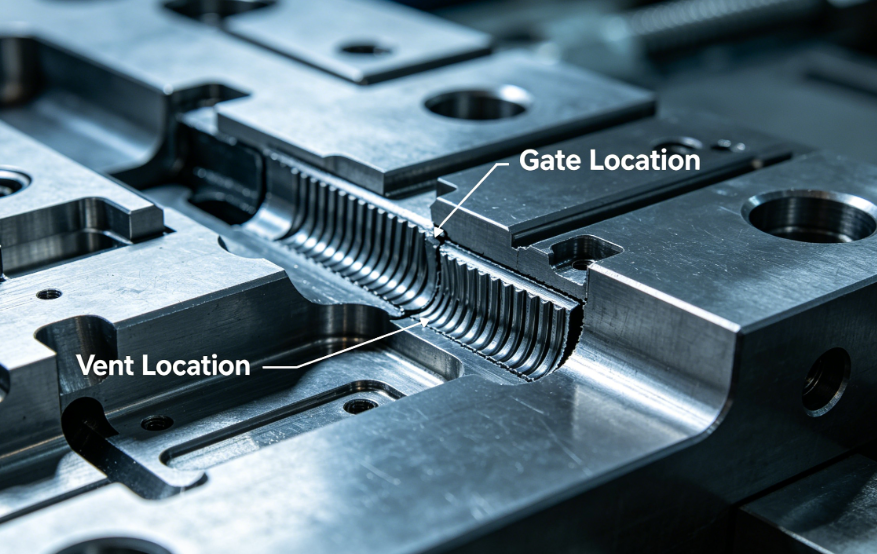
Jak to vypadá:Hnědé nebo černé spáleniny, obvykle na konci toku nebo v hlubokých žebrech.
Příčiny související s plísněmi:
Řešení:
Jak to vypadá:Ztenčte přebytečný plast na dělicí čáře, otvorech pro kolíky vyhazovače nebo uzávěrech jezdců.
Příčiny související s plísněmi:
Řešení:
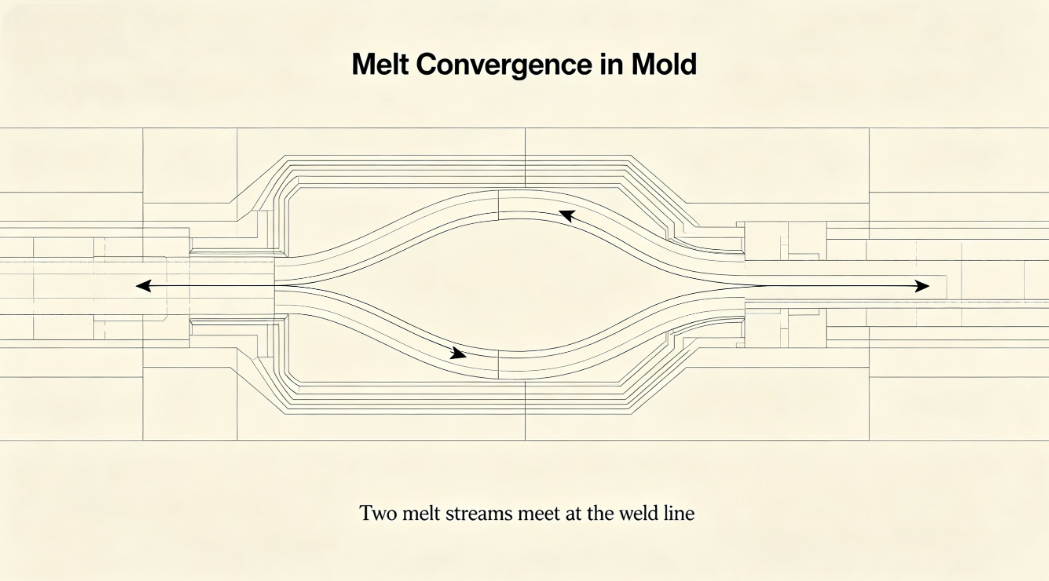
Jak to vypadá:Viditelné linie, kde se setkávají dvě fronty proudění; často doprovázeno slabostí.
Příčiny související s plísněmi:
Řešení:
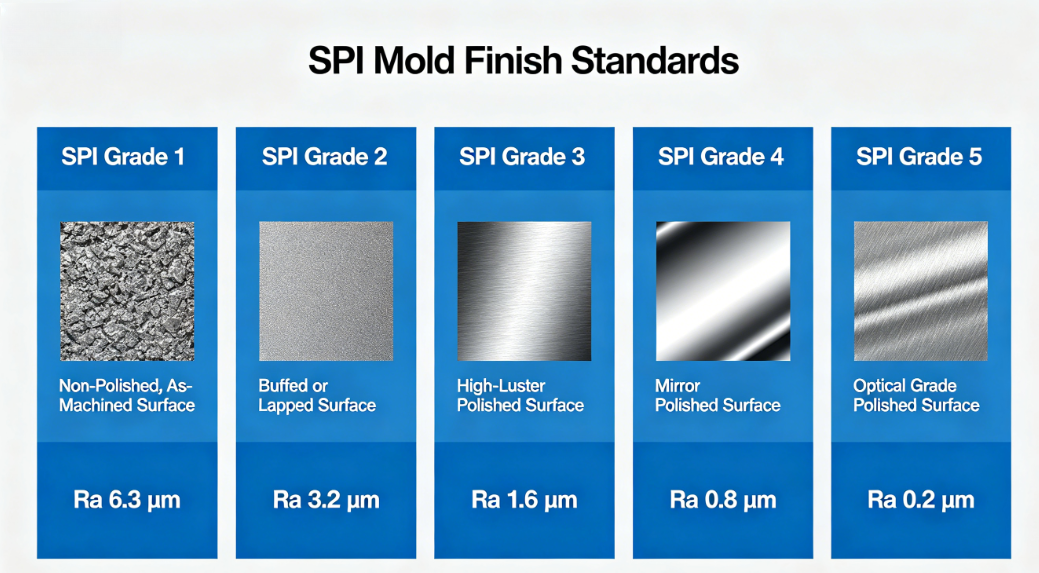
Jak vypadají:Pruhy, vlnité vzory nebo matné oblasti na povrchu součásti.
Příčiny související s plísněmi:
Řešení:
Jak to vypadá:Vyvýšené nebo zapuštěné značky, kde se vyhazovací kolíky dotýkají součásti.
Příčiny související s plísněmi:
Řešení:
Zákazník vyrábějící formu pro pero s 32 dutinami hlásil přetrvávající deformaci a stopy po propadnutí v oblasti připevnění spony. Po dvou týdnech úprav parametrů stroje bez zlepšení jsme provedli kontrolu formy.
zjištění:
Provedené akce:
Výsledky:
Pokřivení sníženo o 80 %; stopy po propadu odstraněny. Zmetkovitost výroby klesla z 12 % na 2 %.
Vztah mezi vadami vstřikování a formou je přímý a často dominantní. Zatímco parametry procesu mohou někdy kompenzovat drobné problémy s formami, základní řešení spočívá v dobrém návrhu formy – správné vtokové ventily, vyvážené chlazení, adekvátní odvětrání, robustní vyhazování a správné úhly úkosu.
Jako výrobce forem naše odpovědnost přesahuje dodání formy, která se hodí ke stroji. Musíme navrhnout formy, které jsou shovívavé, robustní a optimalizované pro konkrétní materiál a geometrii součásti. Pro vstřikovače umožňuje pochopení těchto příčin souvisejících s formami efektivnější řešení problémů a lepší komunikaci s dodavateli forem.
Když narazíte na přetrvávající závadu, než se dotknete ovládacích prvků stroje, zeptejte se: Mohla by být příčinou plíseň?
Telefon: +86-18957424655
mobilní, pohybliví: +86-18957424655
E-mailem: sale@taizhoumold.com
Adresa:č. 18 Shangxian Road, průmyslová zóna Beicheng, okres Huangyan, město Taizhou, provincie Zhejiang, Čína
Copyright © 2025 Taizhou Huangyan K-Show Plastic Mold Co., Ltd. Všechna práva vyhrazena.